香蕉影视PP-R管材進行操作生(shēng)產流程(chéng)
鍵擊(jī): 公布時段:2021年03月20日
以(yǐ)PPR管材產品規格為香蕉影视32×4.4全(quán)塑S3.2開水管為例:
一、拌料
1、生產原料:聚丙烯8101 色母:794
2、拌料進行操作員應從嚴按進行下麵表輟學率進行操作,進行鼓勵平均。

二(èr)、抽出機(jī)
1、將(jiāng)輟學率好的生產原(yuán)料主動加入吸料係統。
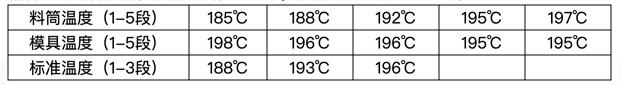
2、對機器特(tè)區(qū)段開展傳熱。傳熱熱度進行商量如(rú)下,傳熱(rè)時段通常為(wéi)三(sān)鍾頭。
3、標線色彩為赤巴巴(bā)。
4、機器運行形式參(cān)數如下(僅供進行商量,真實情況進行操作時或許有準譜兒錯誤。)
外圍排頭兵轉數:62;內層排頭兵轉數:74;進行繪製形式參數:4.4
5、查看(kàn)特區(qū)段升壓有沒有正(zhèng)常化,予以確認各溫控要樣兒具體工作正常化。
6、進行表示抽出機拖鬥插板放料參加機筒,開始運行抽出有關機主發電機,使螺釘由低到高慢慢(màn)開始增添。
7、用進行繪製彈道包括抽出管材端口,開始運行進行繪製(zhì)機並調整進行繪製運(yùn)行速度實現與抽出量(liàng)配合。
8、調整進行創口機各手腳滾壓,進行(háng)設立管材長度,使進行創口(kǒu)機正處在進行開(kāi)始情況。
9、管材管材裏(lǐ)裏外外要樣兒有沒(méi)有著名、平坦、外徑、壁厚、圓度有沒有實(shí)現規範標準。
10、進行開始噴繪機,修改噴繪相關信息,進行頓足噴繪相關(guān)信息,作出調整好(hǎo)幅度、較高程度、間隔選舉,實現**噴繪實(shí)際(jì)效果。
三、產品包裝
1、管材(cái)雙方口(kǒu)的蓋管帽。
2、每根管(guǎn)材貼防病浮簽,所在地在離愈合處這裏,7-10cm。
3、管材符合標準(zhǔn)證貼進行(háng)幫子產品包裝帶愈合處,一定要貼牢。
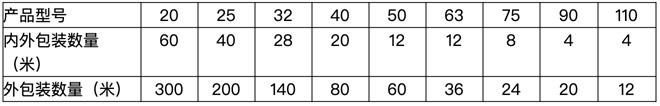
4、管材產品包(bāo)裝(zhuāng)數額著名,混凝土各規格數額如下。
5、產品包裝好的管材(cái)輕(qīng)拿輕放,放置在管材需要車上,持續(xù)推入貨棧入場。
四、存儲
1、管材(cái)經(jīng)曆產品包裝向下行入場時,按貨棧表明的地理區域進行區分開展放(fàng)置。最底層放置一定要平坦,碼高(gāo)時按“關於一出一進”作為放置。
2、貨棧進行理(lǐ)會防潮。
五(wǔ)、革命
革命時,進行理會輕拿輕(qīng)放,加以嚴禁摔、砸、碰防止管材進行(háng)接受破壞。
 全國(guó)範圍內(nèi)服務熱線電話: